一、软件简介
CIMCO Edit 2026 26.01.23是一款面向数控加工行业的专业NC程序编辑与管理软件,由丹麦CIMCO公司开发,主要用于CNC数控程序的创建、编辑、优化、比较、验证和仿真。软件广泛应用于数控铣削、车削、加工中心、多轴加工以及数控生产制造等领域,是机械加工工程师、CNC编程人员和数控设备操作人员常用的辅助工具之一。
CIMCO Edit支持多种主流数控系统和NC程序格式,可以处理Fanuc、Siemens、Heidenhain、Haas、Mazak、Fagor、Okuma等数控系统生成的程序代码。通过专用的代码编辑工具、语法高亮、程序比较、文件传输和刀具路径模拟功能,用户可以更加高效地检查和修改NC程序,减少人工编辑错误,提高数控加工程序的可靠性。
与普通文本编辑器不同,CIMCO Edit针对数控加工程序进行了专门优化,能够识别G代码、M代码、坐标参数、刀具信息以及程序结构,并提供程序导航、自动格式化、代码查找替换和多文件比较等功能。
2026系列进一步强化了数控机床仿真、刀具管理、反向后处理、多通道程序同步以及加工碰撞检测能力。对于需要处理复杂NC程序、进行多轴加工验证以及管理不同数控设备程序的企业和技术人员来说,具有较高的实用价值。
说明:
完整包含仿真功能
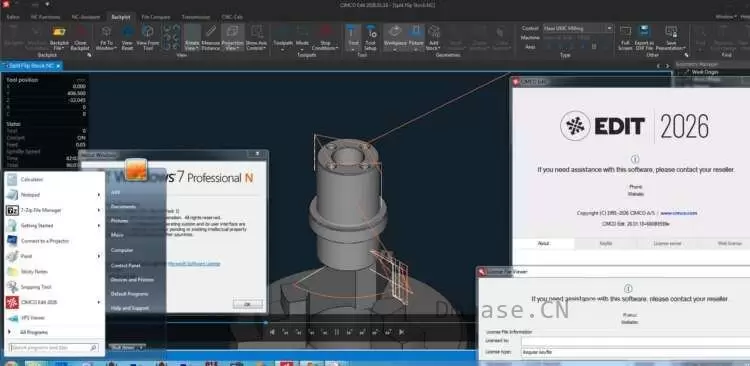
Windows 7 通过!
Windows 11 通过。
SumUpdate 已打补丁。此外,你还可以找到一个用于手动检查的简单 Python 脚本。
二、主要功能
1. NC数控程序编辑
CIMCO Edit提供专业的NC代码编辑环境,支持创建、打开、修改和保存各种数控加工程序。
主要功能包括:
-
支持G代码、M代码以及常见NC程序格式。
-
提供代码语法高亮,方便识别不同类型的数控指令。
-
支持代码自动缩进和程序格式整理。
-
支持查找、替换以及多行文本编辑。
-
支持程序行号管理和代码导航。
-
支持大容量NC程序文件处理。
-
支持多个NC程序同时打开和编辑。
-
支持自定义编辑器配置和文件类型模板。
用户可以利用这些功能快速修改加工程序中的坐标、刀具参数、进给速度、主轴转速以及加工指令。
2. NC程序比较
程序比较是CIMCO Edit的重要功能之一,可以对两个不同版本的NC程序进行逐行比较,快速发现代码变化。
主要功能包括:
-
比较两个NC程序之间的差异。
-
自动识别新增、删除和修改的代码行。
-
高亮显示程序差异位置。
-
支持大型NC程序文件比较。
-
提供差异位置快速导航。
-
支持多种程序比较配置。
-
通过代码差异检查加工程序修改情况。
2026.01.23版本进一步优化了文件比较性能,比较速度提升约10%至20%,同时提高了达到比较数量限制前能够处理的差异数量。
3. CNC刀具路径模拟
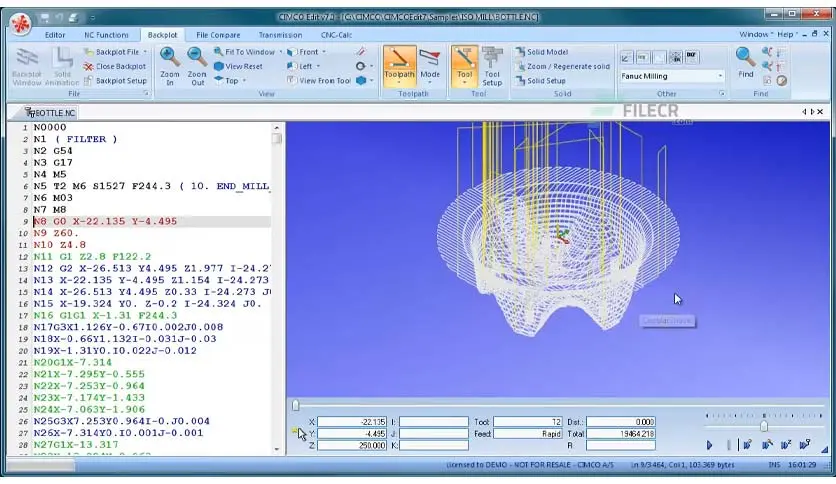
CIMCO Edit支持NC程序刀具路径模拟,可以根据数控程序中的加工指令生成刀具运动轨迹,帮助用户在实际加工之前检查程序。
主要功能包括:
-
显示刀具运动路径。
-
模拟直线和圆弧插补运动。
-
检查刀具运动方向和加工轨迹。
-
显示坐标变化和加工位置。
-
支持加工过程播放、暂停和逐步检查。
-
支持刀具路径缩放和视角调整。
-
检查潜在的程序错误和异常运动。
通过刀具路径模拟,用户可以提前发现错误坐标、异常移动以及不合理的加工路径,降低程序调试成本。
4. 三维机床仿真
CIMCO Edit 2026提供更加完善的机床仿真能力,可以结合机床模型、刀具、夹具和工件模拟实际加工过程。
主要功能包括:
-
支持三维机床模型显示。
-
模拟刀具与工件之间的加工过程。
-
支持多轴数控机床运动模拟。
-
支持铣削、车削以及车铣复合加工仿真。
-
支持机床坐标系和工件坐标系设置。
-
支持刀具、刀柄和夹具模型管理。
-
显示加工过程中的刀具位置。
-
支持工件毛坯和加工后模型显示。
-
支持加工过程中的碰撞检查。
三维机床仿真可以帮助编程人员在程序投入实际生产之前验证加工过程,降低刀具、工件和机床发生碰撞的风险。
5. 刀具管理
软件提供刀具管理功能,可以对数控加工过程中使用的刀具及其相关参数进行统一配置。
主要功能包括:
-
创建和管理不同类型的加工刀具。
-
设置刀具直径、长度和几何参数。
-
管理刀柄和刀具安装位置。
-
支持铣削刀具和车削刀具配置。
-
支持自定义刀具模型。
-
支持刀具颜色和显示属性设置。
-
支持刀具位置及安装信息管理。
-
根据加工程序识别和匹配刀具信息。
合理配置刀具数据,可以提高仿真准确性,并帮助用户检查加工程序中的刀具调用是否正确。
6. 多通道程序同步
对于双主轴、多刀塔以及多通道数控机床,CIMCO Edit提供多通道程序同步功能。
主要功能包括:
-
同时查看多个NC程序通道。
-
对不同通道的加工指令进行同步分析。
-
显示不同通道之间的程序执行关系。
-
检查通道之间的同步指令。
-
支持程序同步位置导航。
-
帮助分析多通道加工中的指令配合情况。
该功能特别适用于复杂车铣复合设备和多通道数控机床,可以帮助编程人员检查不同加工通道之间的执行顺序,减少同步错误。
7. NC程序反向后处理
CIMCO Edit支持多种数控系统的反向后处理功能,可以对NC程序进行解析,将特定控制器的数控指令转换为便于识别和分析的加工信息。
支持和改进的控制系统及相关后处理包括:
-
Fanuc
-
Siemens
-
Heidenhain
-
Haas
-
Mazak
-
Okuma
-
Fagor
-
MillPlus
-
Roeders
-
Brother
通过反向后处理,用户可以分析不同数控系统的程序结构、坐标变换、刀具调用、加工循环和子程序指令,提高复杂NC程序的兼容性与可读性。
8. CNC-Calc辅助编程
CIMCO Edit集成CIMCO CNC-Calc扩展模块,为用户提供几何绘制和数控加工辅助编程功能。
主要功能包括:
-
创建二维几何图形。
-
绘制直线、圆弧和轮廓。
-
导入和处理DXF图形。
-
根据几何轮廓生成加工路径。
-
辅助完成铣削加工编程。
-
支持加工轨迹查看和计算。
-
为数控程序创建提供几何数据支持。
CNC-Calc适用于需要根据二维图纸生成加工轨迹的数控编程人员,可以减少部分重复性编程工作。
9. 文件传输与数控程序管理
CIMCO Edit支持数控程序文件管理和通信相关功能,可以帮助用户在计算机与数控设备之间管理NC程序。
主要用途包括:
-
管理不同设备的NC程序文件。
-
创建和保存不同数控系统的文件类型。
-
支持程序文件读取和写入。
-
配合数控通信模块进行程序传输。
-
支持不同机床的程序配置管理。
-
便于维护和整理加工程序。
具体通信能力取决于安装的模块、授权和数控设备配置。
10. 文件导航与编辑效率优化
2026系列针对大型NC程序和复杂编辑环境提供了多项改进。
用户可以通过程序导航、文件比较导航以及多通道视图快速定位目标代码。新增的编辑器缩略导航图(Minimap)能够帮助用户直观查看程序整体结构,并快速跳转至指定位置。
该功能可以在以下区域使用:
-
编辑器文档。
-
文件比较窗口。
-
多通道同步视图。
通过这些辅助工具,用户能够更方便地处理大型数控程序,提高代码检查和编辑效率。
三、系统要求
CIMCO Edit 2026主要面向Windows 64位操作系统。不同功能模块对处理器、内存和显卡的要求有所区别,尤其是三维机床仿真和实体加工模拟,对计算机硬件性能要求更高。
1. 基础运行配置
| 硬件或软件 | 最低配置 | 推荐配置 |
|---|---|---|
| 操作系统 | Windows 10 64位 | Windows 10或更高版本64位 |
| 处理器 | 双核处理器 | 四核或更高性能处理器 |
| 内存 | 2 GB RAM | 4 GB RAM或更高 |
| 硬盘空间 | 2 GB可用空间 | 2 GB以上可用空间 |
| 显卡 | 支持OpenGL 3.3 | 支持OpenGL 3.3的独立显卡 |
| 显示器 | 1024×768分辨率 | 1920×1080或更高分辨率 |
| 输入设备 | 键盘、鼠标 | 键盘、鼠标 |
2. 三维仿真配置
如果需要使用刀具路径模拟、实体加工动画以及复杂加工程序验证,建议采用更高性能的硬件配置。
| 硬件 | 最低配置 | 推荐配置 |
|---|---|---|
| 处理器 | 双核处理器 | 八核或更高性能处理器 |
| 内存 | 8 GB RAM | 16 GB RAM或更高 |
| 显卡 | 独立显卡,2 GB显存,支持OpenGL 4.3 | 独立显卡,4 GB显存,支持OpenGL 4.3或更高 |
| 操作系统 | Windows 10 64位 | Windows 10或更高版本64位 |
3. 机床仿真配置
对于需要运行CIMCO Machine Simulation模块的用户,建议采用以下配置:
| 硬件 | 最低配置 | 推荐配置 |
|---|---|---|
| 处理器 | 四核处理器,2.3 GHz | 四核处理器,3.2 GHz或更高 |
| 内存 | 4 GB RAM | 16 GB RAM或更高 |
| 显卡 | 独立显卡,2 GB显存,支持OpenGL 3.3 | 独立显卡,4 GB显存,支持OpenGL 3.3或更高 |
| 操作系统 | Windows 10 64位 | Windows 10或更高版本64位 |
4. 运行环境
-
Microsoft Visual C++ v14 Redistributable。
-
Microsoft .NET Framework 4.8。
-
支持相应OpenGL版本的显卡驱动程序。
-
网络授权或客户端/服务器部署需要启用TCP/IP网络连接。
-
正式授权运行需要有效的CIMCO许可证文件。
说明:以上为CIMCO Edit 2026官方文档列出的客户端及仿真模块配置要求。实际运行性能还会受到NC程序规模、机床模型复杂程度、刀具数量和仿真功能配置的影响。
四、更新内容
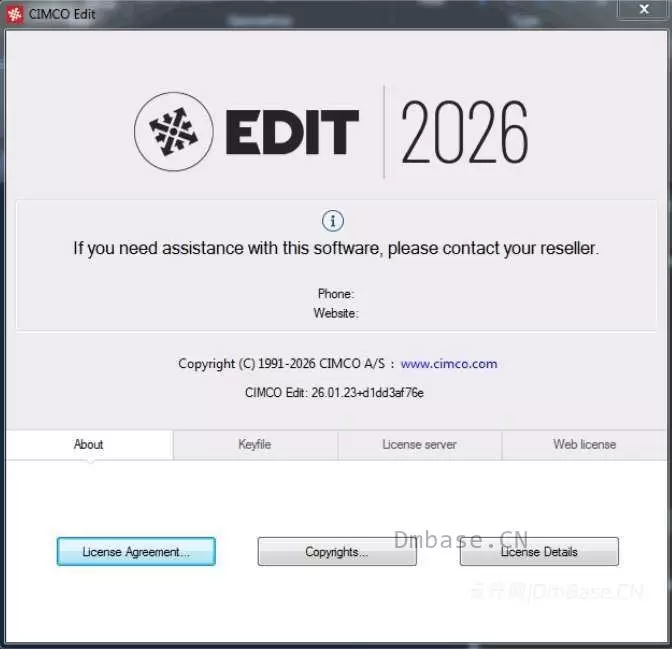
CIMCO Edit 2026 26.01.23主要针对数控程序解析、反向后处理、文件比较、机床仿真和多通道程序管理进行了优化,同时增加了一些实用功能,进一步提升复杂数控加工程序的处理能力。
1. 新增功能
-
新增Fanuc 0i Model F铣削反向后处理支持,扩展Fanuc数控系统程序解析能力。
-
新增刀具安装属性中的Insert Side(刀片安装侧)设置,方便配置车削刀具。
-
新增Collinear Axes(共线轴)在工件坐标偏移表中的支持。
-
新增已编程工件坐标偏移量显示功能,方便检查加工坐标系设置。
-
新增GibbsCAM键盘和鼠标映射支持,改善与GibbsCAM相关工作流程的操作兼容性。
-
新增编辑器文档Minimap缩略导航图,可在设置中开启或关闭。
-
文件比较窗口新增Minimap缩略导航图,默认启用。
-
多通道同步视图新增Minimap缩略导航图,默认启用。
-
宏程序用户输入参数的最大数量由60个增加至100个。
-
默认启用快速移动刀具与工件碰撞检测,以及隐藏模型碰撞检测功能。
2. 反向后处理优化
针对多种主流数控系统的反向后处理功能进行了修复和改进:
-
Roeders反向后处理:修复SPOINT、SRAWBLOCK及其他探测循环解析问题。
-
Haas车削反向后处理:修复刀具换刀位置和副主轴相关问题,并增加G100/G101支持。
-
MillPlus铣削反向后处理:修复G40指令处理问题。
-
Siemens铣削反向后处理:修复G700指令解析问题。
-
Heidenhain反向后处理:修复TCPM SPAT相关问题。
-
Fanuc铣削反向后处理:修复#4130系统变量处理问题。
-
Fagor铣削反向后处理:修复G43/G44和G83相关问题。
-
Fagor车削反向后处理:修复G69指令处理问题。
-
Siemens铣削反向后处理:修复ROT和CYCLE978相关问题。
-
Fanuc车削反向后处理:修复G71指令处理问题。
-
Mazak Integrex反向后处理:修复G12.1相关问题。
-
Siemens铣削反向后处理:修复子程序调用相关问题。
3. 程序编辑与文件比较优化
-
文件比较性能提升约10%至20%。
-
增加文件比较功能能够处理的差异数量,减少大型NC程序比较时受到的数量限制。
-
优化程序编辑和多通道同步视图中的导航体验。
-
新增编辑器、文件比较和多通道视图的缩略导航功能。
-
优化宏程序输入参数数量限制,提高复杂宏程序的配置灵活性。
4. 机床仿真与碰撞检测改进
-
快速移动过程中增加刀具与工件碰撞检测。
-
默认启用隐藏模型碰撞检测。
-
修复更新工件坐标系旋转角度时Backplot可能发生崩溃的问题。
-
修复机床模型边界框未能正确跟随机床类型变化的问题。
-
优化刀具、工件及机床模型之间的碰撞检测逻辑。
-
改进车削和铣削加工环境下的仿真稳定性。
5. CNC-Calc功能修复
-
修复保存的数据在部分情况下无法正确加载的问题。
-
修复切换机床时后处理覆盖文本框没有及时更新的问题。
总体而言,CIMCO Edit 2026 26.01.23属于以功能完善、兼容性增强和稳定性优化为重点的维护更新版本。对于使用Fanuc、Siemens、Heidenhain、Haas、Mazak等数控系统的用户,本次更新在反向后处理、程序比较以及加工仿真方面具有一定实用价值。
look look cncer
谢谢分享!
CIMCO Edit 2026.01.18
修复:修复了在某些情况下文件类型会意外更改的问题。(S30015)
新增:现在支持手动攻丝移动。
修复:Haas 铣削反向后处理:#3201-3400。
CIMCO Edit 2026.01.17
修复:Fanuc 车削反向后处理:为 G 代码系统 A 的 G81-89 添加了“R 点编程”控制设置。(S28324)
修复:Haas 铣削反向后处理:添加了缺失的变量支持。
修复:Okuma 铣削反向后处理:LAA、ARC、OMIT。(S25608)
修复:Heidenhain 反向后处理:SYSWRITE ID230。(S28713)
修复:修复了自定义机床原点位置的问题。
修复:Heidenhain 反向后处理:AXIS SPAT。
修复:反向后处理:在某些情况下子程序搜索期间失败。
新增:Datron 铣削反向后处理。(S27194)
修复:Siemens 铣削反向后处理:CYCLE72。(S28552)
修复:Siemens 铣削反向后处理:G147/148/247/248/347/348。(S28557)
修复:Heidenhain 铣削带车削反向后处理:cycle 800。
修复:Fanuc 铣削反向后处理:G31。
修复:Heidenhain 反向后处理:* 仅在行首用作注释。
修复:Heidenhain 反向后处理:TOOL CALL 现在接受 QS 变量作为刀具名称。
修复:Siemens 车削反向后处理:cycle800。
新增:Hurco 车削反向后处理。(S29095)
新增:添加了偏心刀塔通用车床和 45 度工作台/主轴机床。
新增:Fanuc 铣削反向后处理:圆弧公差控制设置。
修复:Heidenhain 反向后处理:cycle 251/252。
新增:从文件进行回溯现在显示 NC 代码。
新增:回溯活动选择,更改选择时实时更新。
修复:修复了正则表达式查找/替换替换下一个匹配项而非高亮匹配项的问题。(S29840)
新增:刀具路径统计:最小/最大主轴转速。
新增:刀具列表:从刀具调用行提取。
新增:Fanuc 中支持 G320 测量循环。
修复:反向后处理:“#3000=1 (MESSAGE)”对支持的反向后处理显示 MESSAGE 文本。
修复:标准化了 C++ API。
修复:Mazak Integrex 反向后处理:换刀命令。
修复:Okuma 车削反向后处理:TD。
修复:OSAI 铣削反向后处理:h。(S29796)
修复:Haas 反向后处理:当补偿输入以圆弧开头时现在输出错误消息。
修复:MillPlus 反向后处理:G43、G779、G781-789。
修复:反向后处理:铣车模式下铣削刀具的刀具补偿。
新增:现在支持自定义刀塔槽位方向。
新增:Siemens ONE 铣削反向后处理。(S24625)
修复:当回溯窗口打开时机床构建器预览不工作的问题。
新增:EControl 铣削反向后处理。
修复:Centroid 铣削反向后处理:G43.3。(S28768)
修复:修复了在文件类型之间切换时语法高亮着色的问题。(S29792)